


Nozares zināšanu analīze par speciālām misiņa plāksnēm metāla štancēšanai
Jun 03, 2026
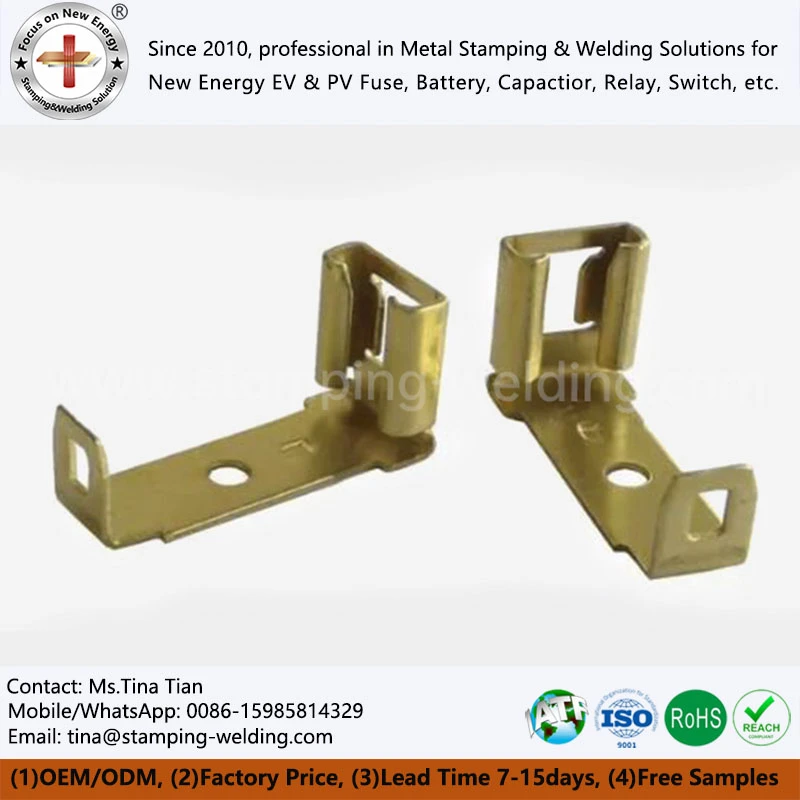
Speciālās misiņa plāksnes metāla štancēšanai un no tām izgatavotās štancēšanas daļas attiecas uz metāla detaļām, kurās kā pamatmateriāls tiek izmantots vara -cinka sakausējums un kuras tiek veidotas vienu vai vairākas reizes ar mehānisku presi, izmantojot precīzas štancēšanas presformas. Šādiem izstrādājumiem ir galvenā strukturālā savienojuma vai strāvas vadīšanas loma elektriskajā, elektroniskajā, mehāniskajā un būvniecības jomā. Konkrētāk, elektrisko savienotāju ligzdas misiņa štancēšana attiecas uz kontaktligzdu{3}}, piemēram, misiņa štancēšanu, ko izmanto elektriskā savienotāja iekšpusē. Tā tipiskā iezīme ir elastīga atveres struktūra, ko izmanto, lai izveidotu drošu kontaktu ar tapām. Šādām daļām ir nepieciešami materiāli, kas spēj uzturēt stabilu kontakta spiedienu un kam ir zema kontakta pretestība pēc atkārtotas pievienošanas un atvienošanas. Turklāt spraudkontaktligzdas misiņa štancēšana īpaši attiecas uz misiņa apzīmogoto kontaktdakšu, kas uzstādīta strāvas ligzdā vai kontaktdakšas iekšpusē strāvas pārvadīšanai. Tā formas projektēšanā jāņem vērā gan vienmērīga pieslēgšana un atvienošana, gan pietiekams savilkšanas spēks, lai izvairītos no loka veidošanās vai uzkaršanas. Trešā galvenā produktu kategorija ir misiņa štancēšanas slēdžu spailes piederumi, kas ir sienas slēdžu, mikroslēdžu vai releju spaiļu piederumi. Šīs daļas parasti ir jākniedē vai jāmetina ar sudraba kontaktiem, tāpēc ir skaidras prasības attiecībā uz misiņa pamatmateriāla kniedēto daļu plakanumu, metināmību un stiepes izturību. Vispārīgi runājot, misiņa štancēšanas detaļu izmēru precizitāte parasti tiek kontrolēta ±0,05 mm robežās, un daži produkti ar augstām prasībām var sasniegt ±0,02 mm.
Materiālās priekšrocības
Iepriekš minēto veidu misiņa štancēšanas detaļu ražošanai izmantotie materiāli parasti ir izgatavoti no vara -cinka binārajiem sakausējumiem, kam atbilstoši īpašām veiktspējas prasībām ir pievienots neliels daudzums svina, alvas, dzelzs, niķeļa un citu elementu. Parastās kategorijas ir H62 (vara saturs aptuveni 62%), H65 (vara saturs aptuveni 65%) un H70 (vara saturs aptuveni 70%). Jo lielāks vara saturs, jo labāka materiāla vadītspēja un plastiskums, bet izturība ir relatīvi samazināta; cinka satura palielināšana palielina izturību, bet samazina plastiskumu. Elektrisko kontaktu mezglu misiņa štancētām daļām materiāla virsmas stāvoklis ir īpaši kritisks, jo sudraba sakausējuma kontakti ir jāpiestiprina pie misiņa pamatnes, izmantojot pretestības metināšanu vai mehānisku kniedēšanu. Ja uz misiņa virsmas ir eļļas traips, oksīda slānis vai komponentu segregācija, tas tieši novedīs pie nepietiekamas metināšanas stiprības vai paaugstinātas saskares pretestības. Turklāt lietojumprogrammu scenārijos ar ilgu pievienošanas un atvienošanas laiku (piemēram, vairāk nekā 10 000 reižu) vai lielu slīdēšanas nodilumu, svinu{14}}saturošs misiņš (piemēram, HPb59-1) tiks izmantots, lai uzlabotu griešanas un nodiluma veiktspēju, vai alvu -saturošs misiņš tiks izmantots{26}līdz{21. izturība pret koroziju. Materiāla piegādes statuss galvenokārt ietver mīksto stāvokli (M), pus{27}}cieto stāvokli (1/2H), cieto stāvokli (H) un īpaši cieto stāvokli (EH). Biezuma diapazons parasti ir no 0,1 mm līdz 4,0 mm. Virsmas apstrādes metodes ietver elektro-alvas pārklājumu, elektro-niķeļa pārklājumu, pasivāciju, stiepļu vilkšanu utt. Starp tiem alvas pārklājuma slānis var ievērojami uzlabot metināšanas veiktspēju un novērst vara substrāta oksidēšanu.
Ražošanas process
Pilns misiņa štancēšanas detaļu ražošanas process parasti ietver šādus desmit galvenos posmus, no kuriem katrs tieši ietekmē gala kvalitāti. Pirmais solis: izejmateriāla sagriešana - izgrieziet misiņa spoli ar pamatmateriāla platumu 200 mm-400 mm konkrētajā platumā, kas nepieciešams štancēšanai (piemēram, 12,5 mm, 25,4 mm utt.), izmantojot griešanas mašīnu. Griešanas precizitāte ir jākontrolē ±0,1 mm robežās. 2. darbība. Nepārtraukta presformas štancēšana - ievadiet šķēluma spoles materiālu ātrdarbīgā-perforatorā (perforēšanas laiks var sasniegt 200–800 reižu minūtē) un pabeidziet progresīvās formas virzīšanas, nospiešanas, caurumošanas, reljefa, liekšanas un griešanas procesus. Elektrisko savienotāju ligzdas misiņa štancēšanas detaļām lieces procesā ir nepieciešams īpaši izstrādāts atsperes kompensācijas leņķis, jo misiņš pēc locīšanas noteiktā leņķī atsitīsies (parasti atsperes apjoms ir 2 grādi–5 grādi), un veidnei ir iepriekš jārezervē apgrieztais leņķis, lai nodrošinātu, ka galaprodukta atvēruma izmērs atbilst rasējuma prasībām. 3. darbība: atstarpju noņemšana — izmantojiet rullīšu pulēšanas mašīnu vai vibrācijas dzirnaviņas ar slīpēšanas akmeni un attaukošanas līdzekli, lai noņemtu sīkās šķembas, ko rada apzīmogotā daļa (virsmas augstums ir jākontrolē zem 0,05 mm).
4. darbība. Tīrīšana - Izmantojiet ultraskaņas tīrīšanas līniju ar videi draudzīgiem ūdens-bāzes tīrīšanas līdzekļiem, lai noņemtu štancēšanas eļļu un slīpēšanas atlikumus. Pēc tīrīšanas nosusiniet un pārbaudiet virsmas tīrību. 5. darbība: termiskā apstrāde - Detaļām, kurām nepieciešama lielāka elastība (piemēram, slēdža šrapnelim), spriedzes samazināšanas atlaidināšana jāveic aizsargatmosfēras krāsnī ar temperatūru 250 grādi -350 grādi 30-60 minūtes, lai novērstu darba sacietēšanu un atjaunotu noteiktu plastiskuma pakāpi. 6. darbība. Virsmas apstrāde - elektro-alvošana, elektro-niķelēšana, pasivēšana vai ķīmiskā pulēšana atbilstoši klienta prasībām. Piemēram, detaļām, ko izmanto spraudkontaktligzdas misiņa štancēšanai, parasti ir nepieciešams alvas pārklājuma biezums no 2-8 μm, lai uzlabotu lodēšanas veiktspēju un novērstu patinošanos. 7. darbība: sekundārā apstrāde - Kniedēšanas elektrisko misiņa presēšanas detaļu štancēšanai pēc štancēšanas ir jāpievieno kniedēšanas process. Saliekamie sudraba kontakti vai vadi tiek piestiprināti pie misiņa detaļām, izmantojot precīzas kniedēšanas mašīnu. Kniedēšanas spēks ir jāuzrauga reāllaikā, izmantojot sensorus. Kniedēšanas punkta izvilkšanas spēkam parasti ir jābūt ne mazākam par 30 N. 8. darbība: pārbaude. Izmantojiet automātiskās optiskās pārbaudes (AOI) aprīkojumu, lai veiktu pilnīgu izmēru un izskata defektu pārbaudi. Tajā pašā laikā tiek ņemti paraugi kontaktu pretestības pārbaudei (nepieciešams Mazāks vai vienāds ar 5 mΩ) un sāls aerosola pārbaudei (piemēram, neitrāla sāls aerosols bez rūsas 24 stundas). 9. solis: iepakošana. Saskaņā ar klientu prasībām izmantojiet lentes iepakojumu, antistatisko plastmasas maisiņu iepakojumu vai lielapjoma kartona iepakojumu. Nepieciešams nodrošināt, lai detaļas nesadurtos viena ar otru un neradītu deformāciju transportēšanas laikā. 10. darbība: nosūtīšana — kopā ar precēm iesniedziet materiāla sertifikātu, izmēru pārbaudes ziņojumu un veiktspējas pārbaudes ziņojumu.

Lietojumprogrammu nozare
Misiņa štancēšanas detaļu pielietojuma nozares ir ļoti plašas, aptverot gandrīz visas jomas, kurās nepieciešamas elektriski vadošas, siltumvadošas vai nodilumizturīgas metāla detaļas. Elektroniskajā un elektriskajā rūpniecībā elektriskās metāla misiņa štancēšanas detaļas tiek plaši izmantotas vadošu tiltu, zemējuma spaiļu bloku, releju kustīgo niedres un dažāda veida spaiļu bloku ražošanā slēdžu iekšpusē. Šīs sastāvdaļas ir tieši saistītas ar elektroiekārtu drošību un kalpošanas laiku. Būvniecības un mājas iekārtošanas jomā misiņa štancēšanas detaļas tiek izmantotas ne tikai funkcionālām sastāvdaļām, piemēram, durvju slēdzenes skrūvēm, eņģu gultņiem un logu balstu slīdņiem, bet arī plaši izmantotas ļoti dekoratīvos gadījumos, piemēram, slēdžu paneļu rāmjos augstākās klases viesnīcās, iekšējiem pastiprinājumiem vannas istabas piekariņiem utt.
Automobiļu ražošanas nozare ir vēl viena svarīga pielietojuma joma ar misiņa spiedogu, ko izmanto lampu ligzdu spailēm, vadošām sloksnēm drošinātāju kārbās, sensoru korpusa zemējuma izciļņiem un signālu spailēm elektrisko transportlīdzekļu uzlādes saskarnēs. Ir vērts pieminēt, ka elektriskās misiņa štancēšanas daļa sienas slēdžu ligzdai ir galvenā vadošā daļa sienas slēdžu rozetēs, un tās pieprasījums turpina pieaugt līdz ar viedo māju popularitāti. Šādām detaļām parasti ir jābūt gan ar lielu strāvas-nestspēju (10A-16A), gan ar ilgstošu šļūdes pretestību. Turklāt misiņa štancēšanas detaļas tiek plaši izmantotas arī kā signālu vai strāvas pārraides mediji sakaru bāzes stacijās, serveru barošanas avotos, viedajos skaitītājos un rūpnieciskās automatizācijas vadības skapjos.

sazinieties ar mums
Mēs piedāvājam vienas{0}}pieturas pakalpojumusMisiņa pielāgotas štancēšanas daļassākot no materiāla izvēles, veidņu dizaina, nepārtrauktas štancēšanas, dažādas virsmas apstrādes (alvas pārklājums / niķeļa pārklājums / pasivēšana) līdz kniedēšanas montāžai un stingri ievērojiet kvalitātes vadības sistēmu. Jaunie un vecie klienti ir laipni aicināti sniegt rasējumus, paraugus vai tehniskās prasības. Mūsu uzņēmums pabeigs procesa novērtēšanu un nodrošinās konkurētspējīgus piedāvājumus un pārbaudes ciklus.


